(1) ব্লাস্ট ড্রিলিং: ক্রমাগত লেজারের বিকিরণের পরে, উপাদানটি কেন্দ্রে একটি গর্ত তৈরি করে এবং তারপরে গলিত উপাদানটি দ্রুত অক্সিজেন প্রবাহের মাধ্যমে সরানো হয় যাতে একটি গর্ত তৈরি হয়। সাধারণত, ছিদ্রের আকার প্লেটের পুরুত্বের সাথে সম্পর্কিত, এবং ব্লাস্টিং ছিদ্রের গড় ব্যাস প্লেটের পুরুত্বের অর্ধেক, তাই মোটা প্লেটের ব্লাস্টিং ছিদ্র ব্যাস বড় এবং গোলাকার নয়, তাই এটি উচ্চতর প্রয়োজনীয়তাযুক্ত অংশগুলিতে ব্যবহারের জন্য উপযুক্ত নয় (যেমন পেট্রোলিয়াম স্ক্রীন পাইপ), এবং শুধুমাত্র উপাদান ব্যবহার করা যেতে পারে। উপরন্তু, স্প্যাটারটি বড় কারণ ছিদ্রের জন্য ব্যবহৃত অক্সিজেনের চাপ কাটার সময় একই রকম।
(2) পালস ড্রিলিং: (পালস ড্রিলিং) অল্প পরিমাণে উপাদান গলে বা বাষ্পীভূত করার জন্য উচ্চ শিখর শক্তি সহ একটি পালস লেজার ব্যবহার করে এবং এক্সোথার্মিক অক্সিডেশনের কারণে গর্তের প্রসারণ কমাতে বায়ু বা নাইট্রোজেন সাধারণত একটি সহায়ক গ্যাস হিসাবে ব্যবহৃত হয় এবং কাটিংজেন চাপের সময় গ্যাসের চাপ কম হয়। প্রতিটি স্পন্দিত লেজার কণার একটি ছোট জেট তৈরি করে যা ধীরে ধীরে গভীর হয়, তাই পুরু প্লেট ছিদ্রের সময় কয়েক সেকেন্ড সময় নেয়।
যত তাড়াতাড়ি ছিদ্র সম্পূর্ণ হয়, সহকারী গ্যাস কাটার জন্য অক্সিজেন দিয়ে প্রতিস্থাপিত হয়। এইভাবে, ছিদ্রের ব্যাস ছোট, এবং ছিদ্রের গুণমান ব্লাস্টিং ছিদ্রের চেয়ে ভাল। এই উদ্দেশ্যে ব্যবহৃত লেজারগুলির শুধুমাত্র একটি উচ্চ আউটপুট শক্তি থাকা উচিত নয়; টাইম বিমের অস্থায়ী এবং স্থানিক বৈশিষ্ট্যগুলি আরও গুরুত্বপূর্ণ, তাই সাধারণ ক্রস-ফ্লো CO2 লেজার লেজার কাটিংয়ের প্রয়োজনীয়তার সাথে খাপ খাইয়ে নিতে পারে না। এছাড়াও, পালস ছিদ্রের জন্য গ্যাসের ধরন, গ্যাসের চাপ এবং ছিদ্রের সময় পরিবর্তন করার জন্য আরও নির্ভরযোগ্য গ্যাস সার্কিট নিয়ন্ত্রণ ব্যবস্থার প্রয়োজন।
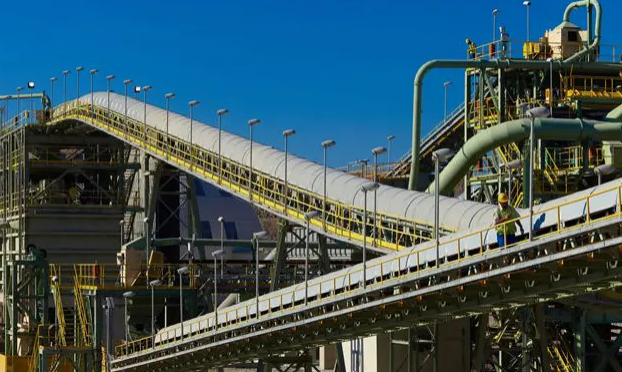
পরিবাহক বন্ধনী ইলেক্ট্রোডের চাপ ঢালাইয়ের ঢালাই পদ্ধতি
(1) আর্ক স্ট্রাইকিং
স্ক্র্যাচিং পদ্ধতি---প্রথমে ঢালাইয়ের রডটিকে ওয়েল্ডমেন্টের সাথে সারিবদ্ধ করুন, এবং তারপরে ঢালাইয়ের রডটিকে ম্যাচের মতো ঢালাইয়ের পৃষ্ঠে আলতো করে স্ক্র্যাচ করুন, আর্কটি প্রজ্বলিত করুন, এবং তারপর দ্রুত ওয়েল্ডিং রডটিকে 2-4 মিমি উত্তোলন করুন এবং এটিকে স্থিরভাবে বার্ন করুন।
পারকাশন পদ্ধতি--- ওয়েল্ডমেন্টের সাথে ইলেক্ট্রোডের শেষ সারিবদ্ধ করুন, তারপর কব্জিটি নীচের দিকে বাঁকুন, ইলেক্ট্রোডটিকে ওয়েল্ডমেন্টে সামান্য স্পর্শ করুন এবং তারপরে দ্রুত ইলেক্ট্রোডটি 2~4 মিমি তুলুন এবং তারপর চাপটি স্থিরভাবে জ্বলতে রাখার জন্য চাপটি প্রজ্বলিত করার পরে কব্জিটিকে সমতল করুন। এই আর্ক স্ট্রাইকিং পদ্ধতিটি ওয়েল্ডমেন্টের পৃষ্ঠকে স্ক্র্যাচ করবে না এবং ওয়েল্ডমেন্ট পৃষ্ঠের আকার এবং আকৃতি দ্বারা সীমাবদ্ধ নয়, তাই এটি উত্পাদনে ব্যবহৃত প্রধান আর্ক স্ট্রাইকিং পদ্ধতি। যাইহোক, অপারেশন মাস্টার করা সহজ নয়, এবং এটি দক্ষতা উন্নত করা প্রয়োজন.
আর্কিং করার সময় নিম্নলিখিত সতর্কতাগুলি মনোযোগ দেওয়া উচিত:
1) ছিদ্র এবং স্ল্যাগ অন্তর্ভুক্তি এড়াতে আর্ক স্ট্রাইকিং জায়গায় কোনও তেল এবং মরিচা থাকা উচিত নয়।
2) ওয়েল্ডমেন্টের সাথে যোগাযোগের পরে ইলেক্ট্রোডের উত্তোলনের গতি উপযুক্ত হওয়া উচিত, যদি এটি খুব দ্রুত হয় তবে চাপটি শুরু করা কঠিন এবং খুব ধীর হলে একটি শর্ট সার্কিট সৃষ্টি করতে ইলেক্ট্রোড এবং ওয়েল্ডমেন্ট একসাথে আঠালো হয়ে যায়।
(2) বাহক
পরিবহন বার হল ঢালাই প্রক্রিয়ার সবচেয়ে গুরুত্বপূর্ণ লিঙ্ক, যা সরাসরি ঢালাইয়ের বাহ্যিক গঠন এবং অভ্যন্তরীণ গুণমানকে প্রভাবিত করে। আর্কটি প্রজ্বলিত হওয়ার পরে, ইলেক্ট্রোডের সাধারণত তিনটি মৌলিক নড়াচড়া থাকে: ধীরে ধীরে ওয়েল্ড পুলের দিকে খাওয়ানো, ধীরে ধীরে ঢালাইয়ের দিক বরাবর চলে যাওয়া এবং পার্শ্বীয়ভাবে দোলানো।
ইলেক্ট্রোডকে ধীরে ধীরে ওয়েল্ড পুলের দিকে খাওয়ানো হয়--- ওয়েল্ড পুলে ধাতু যোগ করতে এবং ইলেক্ট্রোড গলে যাওয়ার পরে একটি নির্দিষ্ট চাপের দৈর্ঘ্য বজায় রাখতে উভয়ই, তাই যে গতিতে ইলেক্ট্রোড খাওয়ানো হয় তা ইলেক্ট্রোড গলে যাওয়ার গতির সমান হওয়া উচিত। অন্যথায়, চাপ ভাঙ্গন বা ওয়েল্ডমেন্টে লেগে থাকা ঘটবে।
ইলেক্ট্রোড ঢালাইয়ের দিকে চলে যায়--- ধীরে ধীরে একটি গুটিকা তৈরি করে কারণ ইলেক্ট্রোড গলতে থাকে। যদি ইলেক্ট্রোড খুব ধীরে চলে যায়, তাহলে ওয়েল্ড পুঁতিটি খুব বেশি, খুব চওড়া হবে এবং আকৃতিটি অপরিচ্ছন্ন হবে এবং পাতলা প্লেট ঢালাই করার সময় বার্ন-থ্রু ঘটবে; ইলেক্ট্রোড খুব দ্রুত চলে গেলে, ইলেক্ট্রোড এবং ওয়েল্ডমেন্ট অসমভাবে গলে যাবে, ওয়েল্ড পুঁতিটি সংকীর্ণ হবে এবং এমনকি অনুপ্রবেশ না হওয়ার ঘটনা ঘটবে। যখন ওয়েল্ডিং রড চলে যায়, তখন এটি গলিত ধাতু এবং স্ল্যাগকে পিছনের দিকে ঠেলে দেওয়ার জন্য সামনের দিক দিয়ে 70-80 ডিগ্রি কোণে থাকা উচিত, অন্যথায় স্ল্যাগটি আর্কের সামনের দিকে প্রবাহিত হবে, যা স্ল্যাগ অন্তর্ভুক্তির মতো ত্রুটির কারণ হবে।
চেইন পরিবাহক পরিবাহক লাইনের বৈশিষ্ট্য এবং শিল্প অ্যাপ্লিকেশন
চেইন প্লেট উপাদান: কার্বন ইস্পাত, স্টেইনলেস স্টীল, থার্মোপ্লাস্টিক চেইন, আপনার পণ্যের চাহিদা অনুযায়ী, আপনি প্লেন কনভেয়িং, প্লেন টার্নিং, লিফটিং, ডিসেন্ডিং এবং অন্যান্য প্রয়োজনীয়তা সম্পূর্ণ করতে বিভিন্ন প্রস্থ, বিভিন্ন আকারের চেইন প্লেট বেছে নিতে পারেন।
(3) চেইন প্লেট লাইনের বৈশিষ্ট্য
1. চেইন পরিবাহকের পরিবাহক পৃষ্ঠ সমতল এবং মসৃণ, ঘর্ষণ ছোট, এবং পরিবাহক লাইনের মধ্যে উপকরণের স্থানান্তর মসৃণ, যা সমস্ত ধরণের কাচের বোতল, পিইটি বোতল, ক্যান এবং অন্যান্য উপকরণ, সেইসাথে সমস্ত ধরণের ব্যাগ বহন করতে পারে।
2. চেইন প্লেট স্টেইনলেস স্টীল এবং ইঞ্জিনিয়ারিং প্লাস্টিক দিয়ে তৈরি, বিভিন্ন ধরণের স্পেসিফিকেশন সহ, যা কনভেয়িং উপকরণ এবং প্রক্রিয়ার প্রয়োজনীয়তা অনুসারে নির্বাচন করা যেতে পারে এবং জীবনের সকল ক্ষেত্রের বিভিন্ন প্রয়োজন মেটাতে পারে।
3. চেইন পরিবাহক সাধারণত সরাসরি জল দিয়ে ধুয়ে বা সরাসরি জলে ভিজিয়ে রাখা যায়৷ সরঞ্জাম পরিষ্কার করা সহজ এবং খাদ্য ও পানীয় শিল্পের স্বাস্থ্যবিধি প্রয়োজনীয়তা পূরণ করতে পারে।
4. সরঞ্জাম বিন্যাস নমনীয়. অনুভূমিক, আনত এবং বাঁকা পরিবাহক একটি একক পরিবাহক লাইনে সম্পন্ন করা যেতে পারে।
5. সরঞ্জাম সহজ গঠন, স্থিতিশীল অপারেশন এবং সহজ রক্ষণাবেক্ষণ আছে.
6. ডাইরেক্ট চেইন প্লেটের প্রস্থ হল 63.5, 82.5, 101.6, 114.3, 152.4, 190.5, 254, 304.8, এবং টার্নিং চেইন প্লেটের প্রস্থ হল 82.5, 114.3, 101.4, 120, 49, 50. খাদ্য, টিনজাত খাবার, ওষুধ, পানীয়, প্রসাধনী এবং ডিটারজেন্ট, কাগজের পণ্য, মশলা, দুগ্ধ এবং তামাক স্বয়ংক্রিয়ভাবে পরিবহন, বিতরণ এবং প্যাকেজিংয়ে ব্যাপকভাবে ব্যবহৃত হয়।